
实验室多层共挤的应用与原理——广州普同
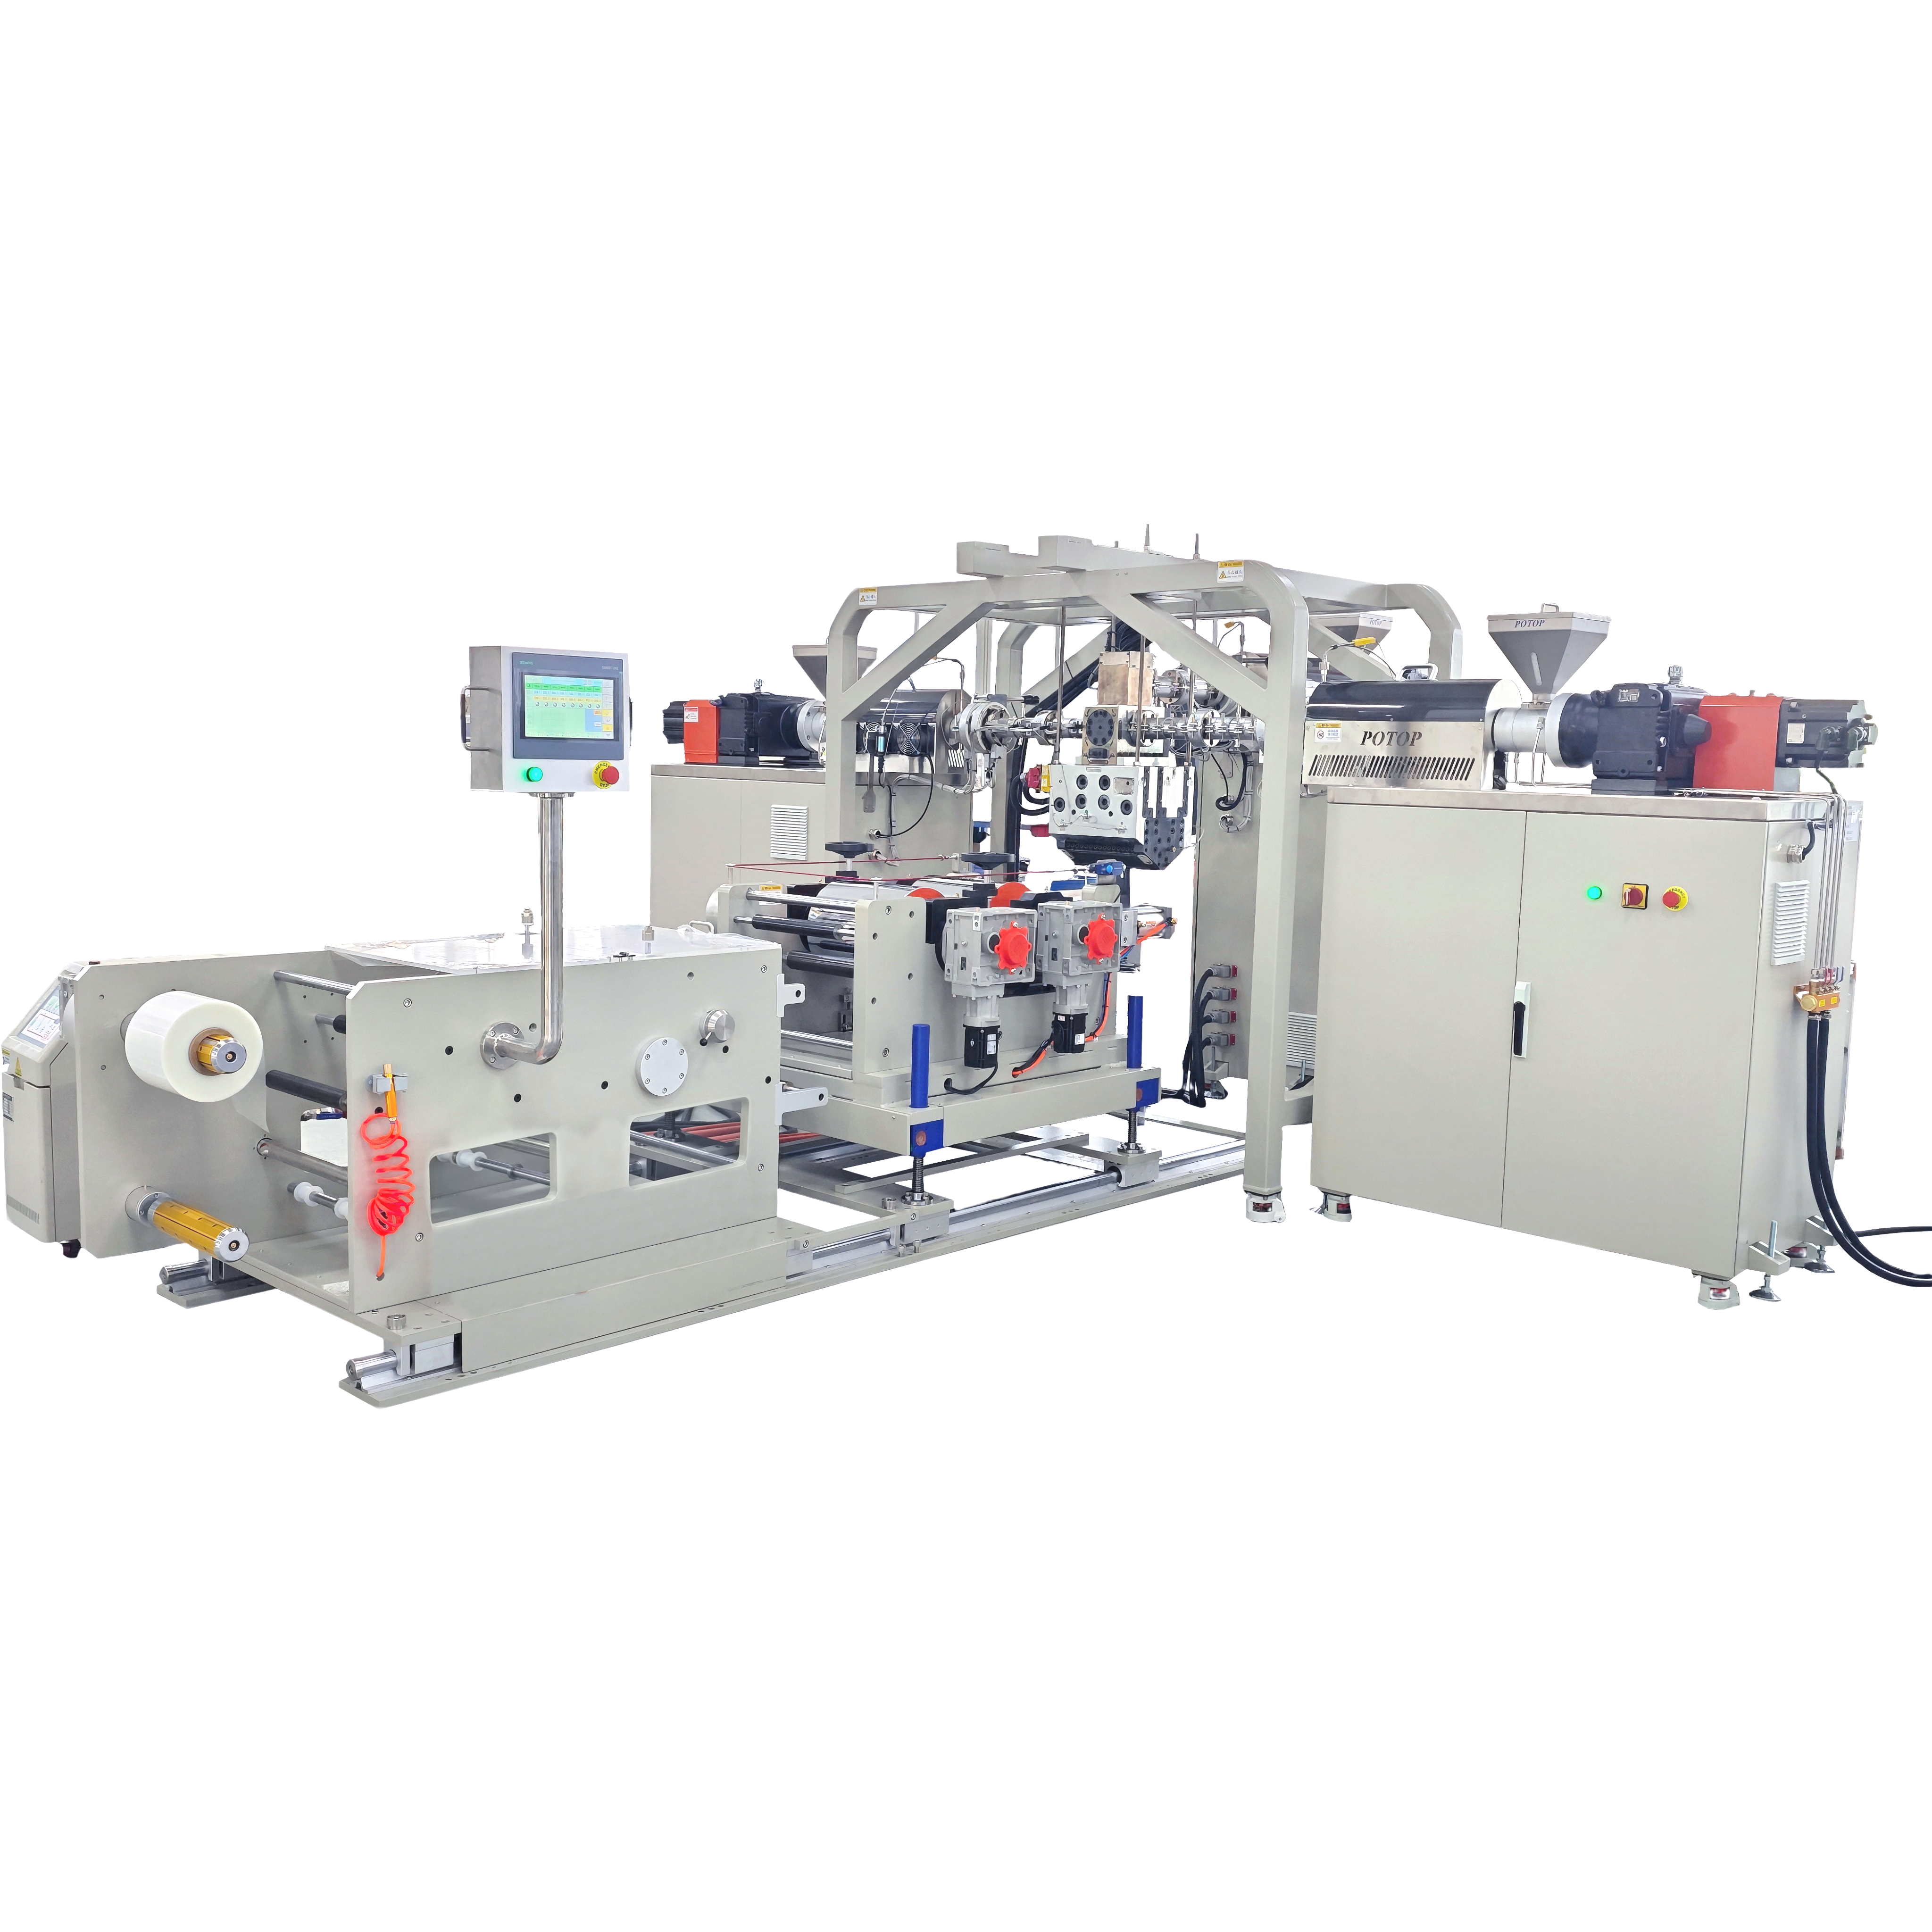
随着食品包装、医药无菌膜、锂电铝塑膜、光伏光学薄膜等高端领域快速升级,单一材质薄膜已难以兼顾阻隔性、热封性、耐温性、机械强度多重需求。多层共挤工艺凭借一次成型、无溶剂复合、层结构可定制的核心优势,成为功能性薄膜研发与量产的主流技术路径。实验室多层共挤的原理是指在实验室或小规模生产条件下,通过多台挤出机将不同种类或功能的高分子材料(如聚烯烃、EVOH、PA等)分别熔融塑化后,在一个共用模头(如T型模头或吹膜模头)中汇合,形成具有多层结构的复合薄膜或型材,再经冷却定型获得最终产品,该技术的核心在于不使用胶黏剂,依靠熔体在高温下的分子链互穿实现层间牢固结合,同时通过精确控制各层材料的配比、厚度与工艺参数,实现功能互补与性能优化。
一:核心原理要点
l 多台挤出机协同工作:每种材料由独立挤出机熔融塑化,确保各组分均匀性。
l 共挤模头实现层状汇合:模头内部设有多个流道,将不同熔体按预设顺序叠加,避免互窜。
l 一步成型:无需复合、涂布等后道工序,直接获得多层结构。
l 快速冷却定型:流延法采用急冷辊,吹膜法采用风环或内冷系统,控制结晶与透明度。
二:实验室常见工艺类型
多层共挤流延膜(CPP/CL)
l 适用于高透明、高阻隔薄膜(如食品、医药包装)。
l 典型结构:热封层 / 支撑层 / 电晕层(如PP/PE/PP)。
多层共挤吹膜
l 用于保鲜膜、农膜等柔性包装。
l 可实现三层、五层甚至七层结构,加入EVOH、PA等增强阻隔性。

三:关键技术要素
l 材料相容性:相邻层需具备良好粘附性,否则需添加粘结层(如MAH改性PE/PP)18。
l 熔体流动匹配:各层熔体粘度、温度、流速需协调,防止界面不稳定或分层10。
l 模头设计:采用渐减歧管衣架式或T型模头,确保熔体均匀分布,无滞留死角16。
l 在线控制:通过红外测厚、光电纠偏、张力控制等保证厚度均匀性(偏差可≤±3%)。

广州普同多层共挤设备,以精密挤出+模内复合+模块化设计为核心,将不同材料功能(阻隔/热封强度)集成于一层薄膜,满足食品/医药/新能源/光学等高端薄膜研发与小批量生产需求,是高性能薄膜开发的理想实验平台。
如需进一步了解设备适配性或获取定制方案,可关注品牌官网(http://potop-tech.com/)或联系技术团队(杨总监135 8059 9870)获取详细参数与案例。


